
Uma fábrica de fio MIG passou seis meses buscando uma taxa de rejeição de 4% em bobinas ER70S-6. As reclamações dos clientes apontavam para uma estabilidade errática do arco, mas a química de cada aquecimento estava dentro dos limites do certificado. A falha foi finalmente atribuída à variação do diâmetro: o fio deslocou-se ±0,04 mm através de um carretel de 15 kg, perturbando a aderência da ponta de contato e a velocidade de alimentação. A correção não teve nada a ver com a qualidade do aço. Veio da máquina puxando.
A conclusão é simples de afirmar: para arames de soldagem sólidos – aço carbono, aço inoxidável ou tipos revestidos de cobre – o máquina de trefilação de fio de soldagem fixa o diâmetro final, a condição da superfície e a consistência mecânica do produto. Suas vantagens se traduzem em resultados mensuráveis: tolerância de diâmetro mais restrita, superfície mais limpa, maior velocidade de linha e menor custo por tonelada embarcada.
Por que a máquina de trefilar define o teto para a qualidade do fio de soldagem
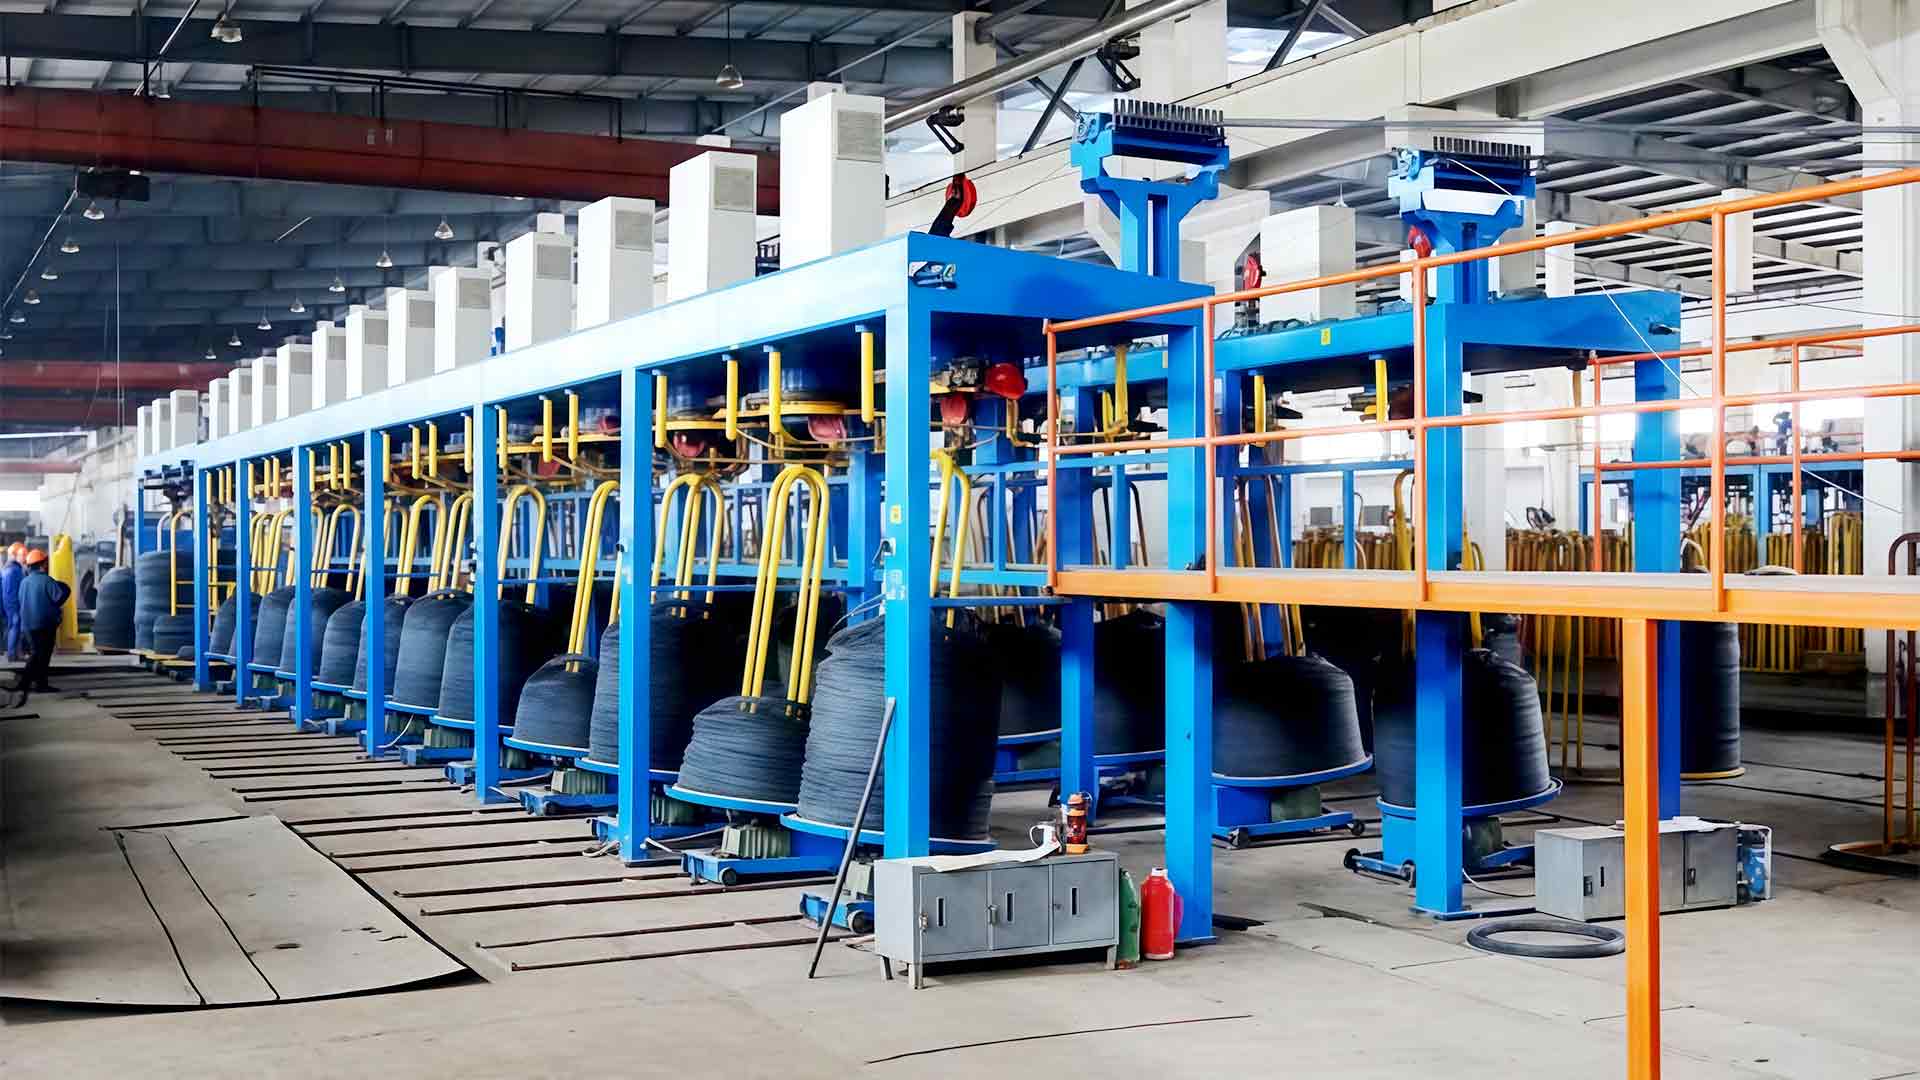
Após a chegada da haste laminada a quente, o fio de soldagem passa pela remoção de incrustações, trefilação, revestimento de cobre e enrolamento. O desenho define as dimensões finais, a faixa de tração e o estado da superfície. O cronograma de estiragem controla a redução por matriz, a velocidade do cabrestante controla o alongamento e o sistema de resfriamento mantém a estrutura do fio estável durante a passagem.
O desenho é a única etapa em que a máquina obtém um bom resultado ou carimba permanentemente o fio com defeitos. Se a linha estiver estável, as estações de cobre e bobinamento protegem um bom produto; se não for, nenhum revestimento poderá resgatá-lo.
A maioria dos defeitos invisíveis nasce dentro da zona de desenho. Uma flutuação de velocidade, uma matriz desgastada, um cabrestante desalinhado ou uma película lubrificante carente podem abrir um arranhão na superfície que mais tarde racha sob o CO 2 arco. É por isso que os engenheiros avaliam uma máquina com base em três fatores: rigidez do quadro, suavidade de condução e repetibilidade do controle de tensão.
Precisão do diâmetro: a vantagem que você pode medir
A primeira vantagem que separa uma máquina moderna de uma máquina antiga é a consistência do diâmetro. Uma máquina em linha reta aciona cada cabrestante a uma velocidade superficial correspondente, de modo que o fio é alongado quase sem deslizamento. Quando cada bloco possui um servo ou inversor, a relação entre os blocos permanece travada e o fio sofre uma redução constante por matriz do primeiro ao último metro.
Em termos de chão de fábrica, o fio acabado permanece dentro de aproximadamente ±0,01 mm em tamanhos finos. Essa é a diferença entre um carretel que alimenta suavemente durante todo o turno e outro que força o operador a trocar a ponta de contato ou reapertar os rolos de alimentação diversas vezes.
Qualidade de superfície que mantém o arco estável
O acabamento superficial é mais importante no fio de soldagem do que em quase qualquer outro produto trefilado. O fio é consumido em alta velocidade através de uma pequena ponta de contato, e qualquer arranhão, incrustação ou resíduo de lubrificante perturba o contato elétrico, levanta respingos ou puxa óxidos para a poça de fusão.
A máquina contribui de três maneiras. O alinhamento da matriz mantém o fio coaxial com o furo da matriz e evita desgaste unilateral. A lubrificação evita o contato metal com metal e mantém a temperatura da matriz baixa. O resfriamento, normalmente através de cabrestantes resfriados a água, interrompe a coloração de óxido azul que rejeita os lotes acabados.
Classes inoxidáveis como ER308L e ER316L impõem exigências ainda maiores à superfície. A trefilação úmida é a rota padrão porque o fio e as matrizes ficam submersos em emulsão, proporcionando resfriamento uniforme e acabamento brilhante.
Maior velocidade de linha e maior tempo de atividade
A velocidade é a vantagem mais visível, mas o ganho real vem da combinação de uma alta velocidade nominal com baixo tempo de inatividade. Para arame de soldagem abaixo de 1,2 mm, uma linha de tanque de água bem configurada pode atingir velocidades de 800 a 1.200 m/min. Uma máquina seca em linha reta com tiragens grossas de haste de 5,5 mm funciona mais lentamente, mas mantém uma tensão excepcionalmente estável.
O que importa na folha de lucros é a produção efetiva por turno, e não a velocidade nominal. Paradas para fios quebrados, trocas de matrizes e emaranhados eliminam o benefício de um motor rápido. As máquinas modernas atacam diretamente o tempo de inatividade com caixas de matrizes de troca rápida, compensação automática de tensão e estações de distribuição e recolhimento que mantêm a linha funcionando enquanto um carretel cheio é levantado.
Para uma fábrica de três turnos, a diferença entre 70% e 85% de disponibilidade de linha representa mais de 20% de produção anual adicional com o mesmo custo de mão de obra.
Menor custo por tonelada através da vida útil, energia e rendimento da matriz
Os custos das matrizes são o item de linha mais fácil de comparar. Uma máquina que mantém o fio reto e a matriz alinhada prolonga a vida útil das matrizes de metal duro por uma margem significativa. Em uma programação de passagem multi-ferramentas, essa economia se multiplica em cada bloco, em cada turno e em cada tonelada.
A energia é o segundo fator. Os acionamentos modernos recuperam a energia de frenagem em vez de sangrá-la na forma de calor e evitam as perdas fixas dos sistemas acelerados mais antigos. Numa linha de três turnos, uma poupança de energia de 10 a 15% por tonelada representa uma melhoria direta no orçamento operacional.
O rendimento é o terceiro fator e muitas vezes o maior. Cada fio quebrado, cada carretel mal preenchido e cada bobina de fio fora da tolerância perdem margem. Uma máquina estável aumenta o rendimento de conversão, e esse número frequentemente justifica mais o investimento do que a comparação do preço de compra.
Tanque de água seca ou úmida: combinando a máquina com o grau de soldagem
Cada produtor de arame de soldagem enfrenta a mesma decisão arquitetônica: qual tecnologia de trefilação se adapta à linha de produtos.
Desenho de linha reta seca
Uma máquina em linha reta puxa o fio através de caixas de matrizes montadas em linha, com cada cabrestante acionado para corresponder à velocidade de saída da matriz anterior. Nenhum deslizamento significa que a redução por matriz é exata, o estresse mecânico é menor e a tensão permanece precisa durante o passe. Essa arquitetura é uma primeira escolha sensata para classes de aço com baixo teor de carbono, como o ER70S-6, especialmente para estiramentos brutos e intermediários de haste de 5,5 mm.
Desenho de tanque de água úmida
A trefilação úmida submerge os cabrestantes e morre em uma emulsão lubrificante. O resfriamento é agressivo e o filme lubrificante é contínuo, produzindo a superfície brilhante que os fios finos MIG revestidos de aço inoxidável e cobre exigem. Esta é a rota padrão para arames com menos de 1,2 mm e para classes de alta qualidade superficial.
| Aspecto | Linha reta seca | Tanque de água molhada |
|---|---|---|
| Lubrificação | Sabão em pó aplicado em cada molde | Fio totalmente submerso em emulsão |
| Tamanho típico de acabamento | Faixa de 1,0–5,5 mm | Fios finos de 0,4–1,6 mm |
| Acabamento de superfície | Bom, depende da preparação da haste | Excelente, brilhante e consistente |
| Resfriamento | Cabrestantes refrigerados a água | Resfriamento por imersão, headroom de maior velocidade |
| Comportamento de deslizamento | Sem deslizamento, relação de velocidade bloqueada | Designs tipo deslizamento comuns em tamanhos ultrafinos |
| Classes usuais de soldagem | ER70S-6 e aços carbono semelhantes | Fio MIG inoxidável ER308L / ER316L revestido de cobre |
Um layout comum para uma linha MIG revestida de cobre é uma máquina de linha reta seca para os rascunhos, seguida por uma máquina de tanque de água para acabamento. O princípio de funcionamento é explicado em esta visão geral técnica de trefiladeiras de fio reto .
Verificações práticas antes de comprar uma linha de trefilação de fio de soldagem
Comprar apenas com base na velocidade nominal é o erro mais comum nesta classe de produtos. Comece com a especificação do fio acabado e trabalhe de trás para frente no cronograma de desenho.
- Defina entrada e saída: diâmetro inicial da haste, diâmetro alvo do fio, tipo de aço e rota de revestimento planejada posteriormente.
- Revise o cronograma de passagem: número de matrizes, redução por matriz e se os diâmetros do cabrestante se ajustam à curva de endurecimento da classe.
- Verifique a capacidade de resfriamento em relação à velocidade de linha pretendida, especialmente o fluxo de água e a estabilidade da temperatura em cada bloco.
- Verifique a correspondência de retorno e aceitação, uma vez que as mudanças rápidas de carretel são tão importantes quanto os blocos de desenho.
- Pergunte sobre o projeto da caixa de matriz: dosagem de lubrificante por furo, tempo de acesso ao suporte da matriz e quão rápido um operador pode trocar uma matriz.
A facilidade de manutenção está próxima do topo para compradores recorrentes. O acesso rápido aos cabrestantes, às linhas de lubrificação visíveis e ao monitoramento da velocidade por matriz reduzem o tempo de reparo. Falhas comuns e seus diagnósticos são coletados em um guia prático sobre problemas comuns na operação de trefiladeiras .
As vantagens da trefiladeira de soldagem concentram-se em quatro áreas mensuráveis: consistência do diâmetro, integridade da superfície, velocidade da linha com tempo de atividade e custo de conversão. Nenhum destes pode ser adicionado posteriormente pelo tanque de cobre, pelo spooler ou pela estação de embalagem.
Para plantas que planejam uma nova linha ou substituição de uma antiga, especifique a partir do certificado final ao contrário e tolerância de peso e disponibilidade superiores à velocidade do folheto. Escolha a arquitetura – linha reta, tanque de água ou uma combinação – com base nas qualidades realmente enviadas. Com essa disciplina, a trefiladora se torna o centro de custo mais confiável da fábrica, em vez da fonte oculta de rejeitos.