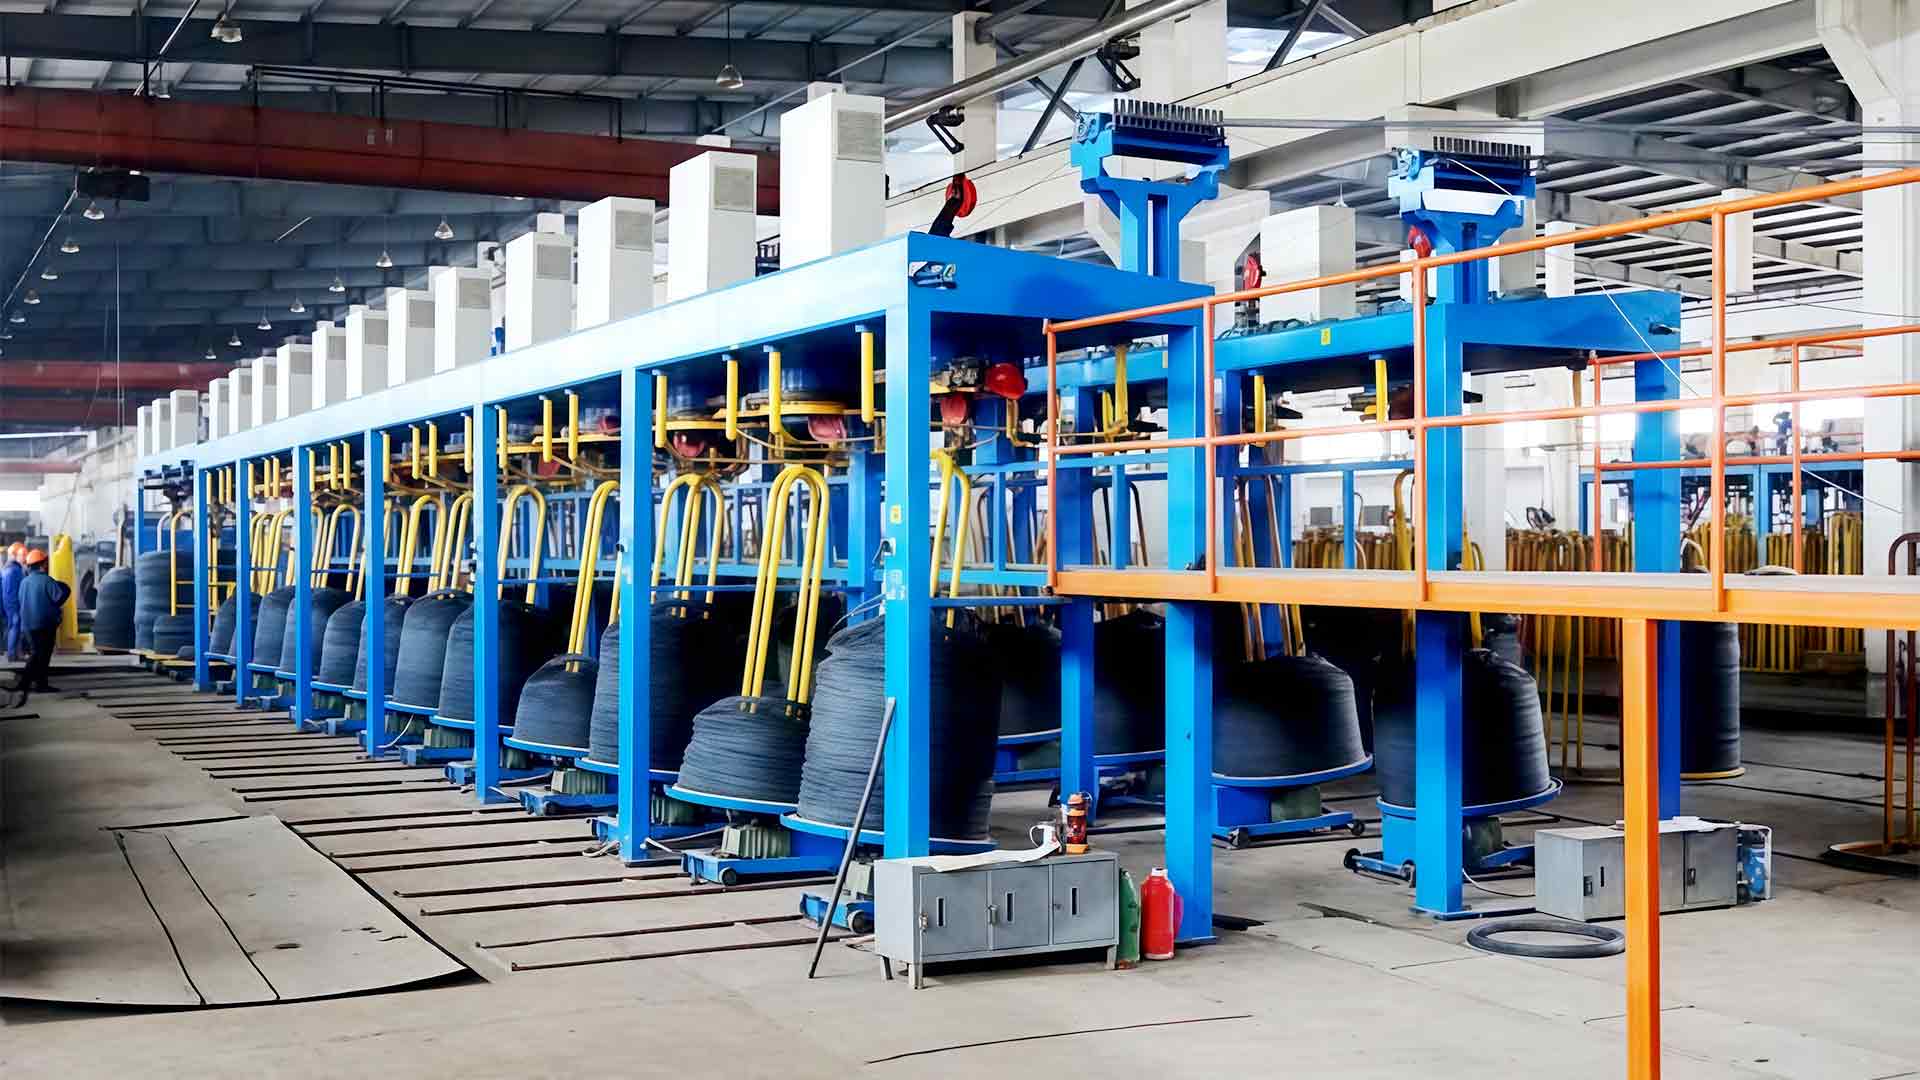

Passe por uma oficina de desenho no final de um turno e geralmente você poderá saber como uma linha de alto carbono está funcionando antes que alguém abra o painel de controle. O lubrificante ainda está transparente, as embalagens que saem do enrolador são firmes e uniformes e não há secagem por spray azulado ao redor dos porta-matrizes. Uma máquina pode estar funcionando rapidamente e ainda assim falhar. Essa lacuna entre velocidade e desempenho é a parte que nenhuma figura de folheto captura.
Há muito tempo que construímos equipamentos de desenho em Wuxi. A empresa que se tornou a Jinding Technology cresceu a partir de uma pequena oficina familiar na década de 1990, e as máquinas que enviamos hoje ainda trazem lições dessas primeiras instalações, juntamente com mais de 550 linhas operando em mais de 40 países. O que se segue é como explicamos o desempenho aos clientes que escolhem uma linha úmida com alto teor de carbono – ou que tentam tirar mais proveito daquela que já está instalada em seu piso.
Por que o fio com alto teor de carbono exige mais uma linha úmida
A haste com alto teor de carbono chega à máquina patenteada: uma estrutura perlítica fina, uma tração ajustada no moinho de arame e um revestimento fino de latão ou fosfato que existe por uma razão – para reter o lubrificante na matriz. Tudo o que a linha de desenho faz a partir desse ponto é uma negociação com trabalho duro. Cada passagem transforma a força de tração em calor e densidade de deslocamento, de modo que o fio fica mais forte, menos dúctil e consideravelmente menos tolerante.
Com 0,8% de carbono e acima, esse perdão esgota-se rapidamente. Empurre uma redução além do que a estrutura pode absorver e a falha nem sempre acontece onde você esperaria. Ele surge mais tarde como uma ruptura central, uma quebra de copo e cone no cabrestante ou um resultado de tração que sai da janela do cliente três dias após a bobina ter sido embalada.
A trefilação úmida é a resposta da indústria ao problema do calor. Inundar blocos e matrizes com lubrificante remove o calor muito mais rápido do que o ar jamais conseguiria, e é por isso que as máquinas úmidas suportam 1.000 m/min ou mais, onde as linhas secas precisam recuar. O circuito de resfriamento, porém, é tão bom quanto a disciplina ao seu redor. Quando a temperatura do lubrificante sobe cinco graus acima do ponto de ajuste, a resistência do filme cai, o atrito aumenta e o calor extra volta direto para o fio. Nada na máquina mudou, mas o desempenho sim.
As alavancas que realmente movem o desempenho
Cronograma de passes e redução por dado
Nada molda mais os resultados de alto carbono do que a sequência de redução. Uma programação adequada ao aço-carbono – mordidas generosas, poucas matrizes – romperá o fio com alto teor de carbono antes do terceiro bloco. A maioria das linhas úmidas para esta tarefa trabalha na faixa de redução de área de 15 a 25% por passagem e se estreita em direção às matrizes de acabamento, onde a qualidade da superfície e a tolerância do diâmetro são mais importantes do que a redução do volume. O ângulo de aproximação, o comprimento do rolamento e a tensão traseira pertencem ao mesmo cálculo; eles não são configurações independentes.
Controle de deslizamento entre blocos
Nas máquinas do tipo deslizamento, o fio é puxado um pouco mais rápido do que o cabrestante de onde sai, e essa pequena diferença é o que mantém a linha em tensão. É também onde os erros se acumulam: um desvio de 2% em um bloco provoca desgaste da matriz em todos os lugares a jusante, além de ovalização que o cliente percebe antes de nós. Os servoblocos de acionamento direto, acionados individualmente e com engrenagens eletrônicas, ganham seu custo em trabalhos com alto teor de carbono precisamente porque a relação de velocidade se mantém em vez de variar com a carga e a temperatura.
Resfriamento, lubrificação e filtração
O lubrificante úmido é um fluido de trabalho, não um refrigerante conveniente. A concentração, o pH, o valor de saponificação e, acima de tudo, o conteúdo de finos decidem se um filme sobrevive à pressão na matriz. A temperatura é a variável que observamos com mais atenção. Na maioria das lojas, 35–45 °C é a faixa onde o filme se comporta de maneira previsível, e um trocador de calor de placas com um ciclo de sedimentação e filtração decente manterá essa faixa com muito mais confiabilidade do que simplesmente adicionar mais lubrificante quando as coisas estiverem quentes.
Mais três fatores ficam logo atrás desses, e são os mais frequentemente tratados como reflexões tardias:
- Morrer prática — classe de metal duro, ângulo de ataque e comprimento do rolamento adequados ao fio, com matrizes diamantadas reservadas para os tamanhos mais finos.
- Controle de tensão e loop — uma tensão de retorno constante interrompe a variação do diâmetro antes que ela comece.
- Captação e enrolamento — tensão suficiente para uma embalagem firme, nunca tanto que o fio ceda no tambor.
- Monitoramento de condição — a pressão do líquido refrigerante, a temperatura da caixa de molde e a detecção de quebra informam mais sobre o desempenho do que qualquer leitura de velocidade.
Visão geral dos benchmarks de desempenho
As faixas abaixo são o que vemos em linhas úmidas saudáveis com alto teor de carbono. Trate-os como o início de uma conversa sobre um tipo, revestimento e diâmetro de acabamento específicos, e não como uma especificação universal.
| Parâmetro | Banda de trabalho típica | O que isso impulsiona |
|---|---|---|
| Diâmetro da haste de entrada | 5,5 – 8,0mm | Número de matrizes e comprimento total da máquina |
| Redução de área por passagem | 15 – 25%, afinando no final | Risco de rupturas centrais e rupturas da bobina intermediária |
| Velocidade de desenho | 600 – 1.200 m/min | Produção por turno, equilibrada em relação à capacidade de refrigeração |
| Temperatura do lubrificante úmido | 35 – 45°C | Força do filme e vida útil |
| Deslize entre os blocos | 2 – 6% em máquinas tipo slip | Taxa de desgaste da matriz e acabamento superficial |
| Tensão de absorção | Menor valor que ainda forma um pacote firme | Densidade do pacote e retidão do fio |
| Taxa de quebra | Abaixo de uma quebra por dez toneladas sacadas | O único valor de desempenho honesto na planilha |
Combinar a máquina com a tarefa, e não com a velocidade mais rápida citada, é onde reside a maior parte do ganho. Um layout horizontal compacto geralmente faz mais sentido do que um bloco longo e resistente quando os tamanhos dos lotes são moderados e o espaço físico é apertado.
 Máquina de trefilação de tanque de água horizontal para layouts compactos Uma trefiladeira de tanque de água horizontal com refrigeração circulante e manutenção mais fácil, adequada para lotes moderados onde o espaço é apertado. Ver Produto →
Onde as linhas perdem desempenho silenciosamente
O desempenho raramente entra em colapso. Isso corrói. Uma linha que percorreu 1.050 m/min na primavera está percorrendo 900 no outono, e ninguém consegue apontar o dia em que mudou. Em nossa experiência, o deslizamento geralmente começa em um dos quatro lugares: a temperatura do lubrificante aumentando à medida que as condições ambientais mudam, a pressão diferencial do filtro aumentando despercebida, as ranhuras do cabrestante desgastando-se em um perfil ligeiramente diferente ou uma caixa de matriz que foi calçada novamente muitas vezes.
Fique atento para: embalagens que ficam quentes quando saem do recolhimento, um leve cheiro de queimado perto dos blocos de acabamento ou leituras de diâmetro que flutuam através de uma bobina em vez de pularem. Todos os três apontam para calor e fricção muito antes de aparecerem como rupturas.
Quando uma linha quebra, a causa geralmente é localizável e quase sempre mais barata de corrigir do que o tempo de produção que ela custa. Mantemos um passo a passo prático de os problemas que aparecem na operação da trefiladeira exatamente por esse motivo, e a maior parte do conteúdo vem de ligações de clientes, e não de um livro didático.
A condição da matriz merece menção própria, porque é a variável mais barata de controlar e a mais rápida de degradar. Um rolamento lascado, uma face de pressão polida ou um ângulo de abordagem que não se adapta mais ao revestimento custará mais em sucata do que uma matriz custa para substituir. Manter um conjunto correspondente de matrizes de metal duro para cada família de produtos e retirá-las no furo medido, em vez de na intuição, protege silenciosamente todo o resto da linha.
Matrizes de trefilação de fio de carboneto de tungstênio para trefilação de precisão As matrizes de precisão em carboneto de tungstênio ajudam a manter a precisão dimensional do fio e o acabamento superficial, ao mesmo tempo em que suportam a pressão e o atrito da trefilação. Ver Produto → A plataforma subjacente também é importante e de uma forma mais silenciosa do que a maioria dos compradores espera. O trabalho pesado e contínuo com alto teor de carbono recompensa uma máquina com volume generoso de lubrificante, blocos rígidos e acionamentos que mantêm a relação sob carga - o tipo de bloco úmido construído para operar três turnos sem oscilações nas configurações. Uma produção menor e mais estável geralmente funciona melhor em uma estrutura mais compacta e simples, de fácil manutenção e troca rápida.
Máquina de trefilação de tanque de água úmida com resfriamento contínuo Uma trefiladeira úmida que aplica refrigerante continuamente para reduzir o atrito e o desgaste da matriz, ao mesmo tempo em que oferece acabamento superficial e qualidade consistente do fio. Ver Produto → A recompensa e a aceitação fazem parte da linha de desenho
Um bloco de desenho não funciona isoladamente, por melhor que seja. A recompensa define a tensão de retorno, e uma bobina que compensa em surtos aparece como uma dispersão de diâmetro que nenhum cronograma de matriz pode corrigir. O enrolamento decide a qualidade da bobina, e um carretel mal ajustado achatará o fio que deixou a última matriz perfeitamente redonda.
Passamos tanto tempo nessas duas pontas quanto no próprio bloco. Existem suportes de compensação suspensos do tipo flip e suportes controlados por tensão para manter a tensão estável à medida que a bobina se desenrola; existem carretéis, molduras em flor de ameixa e enroladores de tromba de elefante para guardar o fio acabado sem torcê-lo. Quando um cliente nos diz que sua linha “funciona melhor em alguns dias do que em outros”, a resposta está mais frequentemente no retorno do que na caixa de dados.
"Uma linha que percorre 1.200 m/min e quebra duas vezes por turno é mais lenta do que uma que percorre 900 m/min e nunca para. Preferimos vender a segunda linha."
Essa é a opinião dos nossos próprios engenheiros de comissionamento e é um filtro útil quando você está lendo as especificações. A gama completa de linhas de trefilação e equipamentos de suporte que construímos é organizado em torno dessa ideia, desde o pagamento, passando pelo sorteio, até o enrolamento e embalagem.
Uma lista de verificação que vale a pena levar para a fábrica
- Solicite um cronograma de aprovação elaborado para sua classe, revestimento e diâmetro final - não um genérico emprestado de outro produto.
- Confirme o circuito de refrigeração: capacidade do trocador de calor, volume do tanque, grau de filtração e como os finos são removidos.
- Observe a máquina funcionando na velocidade nominal por pelo menos uma hora e depois sinta você mesmo a temperatura do lubrificante.
- Inspecione as ranhuras do cabrestante e as caixas de matrizes em qualquer máquina usada antes de a conversa se voltar para o preço.
- Coloque a taxa de ruptura e a tolerância do diâmetro por escrito; esses dois números são o desempenho que você está realmente comprando.
- Planeje o comissionamento com as pessoas que irão operar a linha, não apenas com a administração. O conhecimento de configuração faz parte da entrega.
Como é um bom desempenho no final
O desempenho na trefilação úmida com alto teor de carbono não é uma propriedade apenas da máquina. É o que acontece quando um cronograma de passagem sensato atende a um resfriamento estável, lubrificante limpo, matrizes bem combinadas e um take-up que não combate o bloqueio. Alinhe-os e o número de velocidade cuidará de si mesmo; entenda errado e nenhuma quantidade de potência irá esconder isso.
A parte encorajadora é que quase tudo é mensurável e a maior parte é ajustável numa linha existente. Se você estiver especificando um novo equipamento ou tentando recuperar a produção de uma máquina que desacelerou silenciosamente nos últimos dois anos, ficaremos sempre felizes em analisar os números com você – geralmente começando com a pergunta mais simples de todas: o que diz o seu registro de quebras?
Um hábito que vale a pena manter: registre a temperatura do lubrificante, a contagem de quebras e a velocidade média da linha em cada turno durante um mês. A linha de tendência dirá mais sobre o desempenho real do que qualquer teste único.