
Equipamento de trefilação
Benefícios de uma trefiladeira de alta velocidade: produção, custo e qualidade do fio
Uma linha mais rápida só compensa quando o retorno, as matrizes, o resfriamento e o enrolamento são construídos para corresponder a ela. É aqui que os ganhos realmente aparecem e desaparecem silenciosamente.
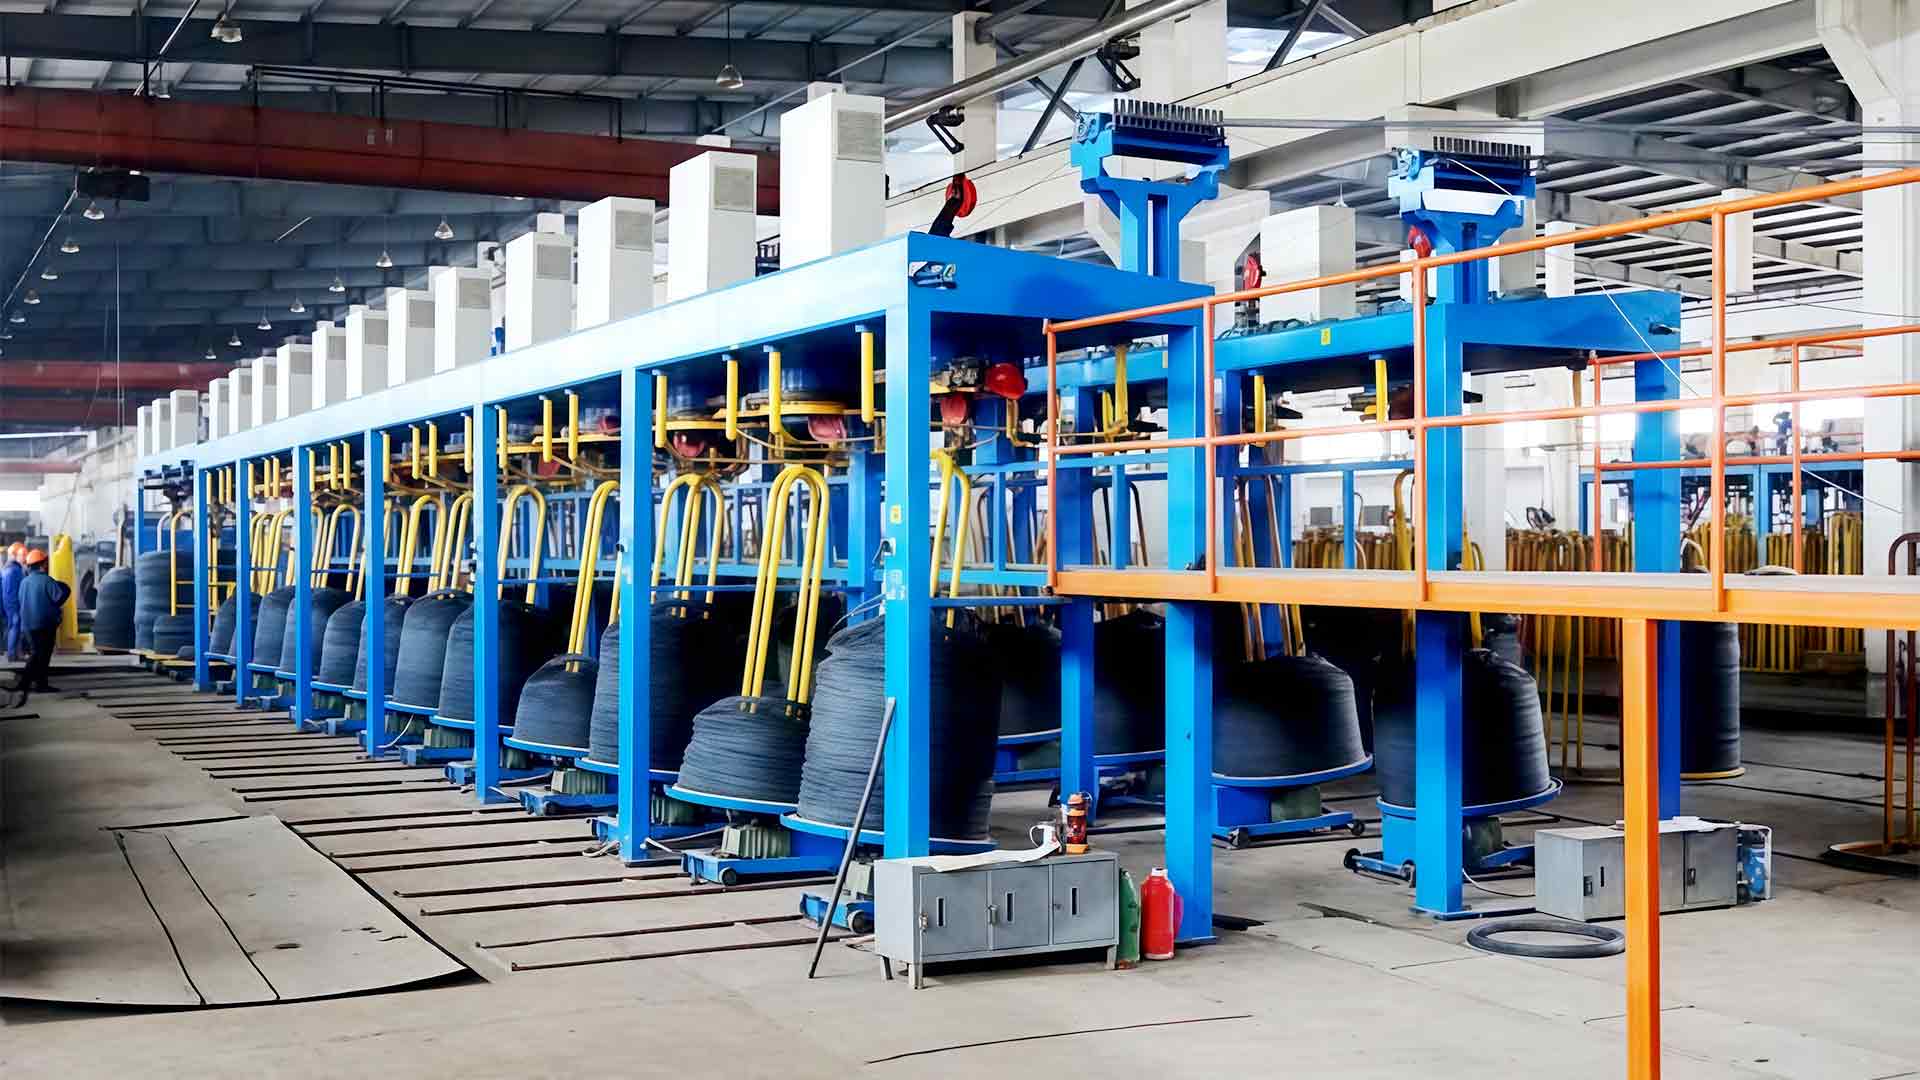
Pegue duas plantas desenhando o mesmo fio de baixo carbono de 2,2 mm para a produção de pregos. O primeiro opera uma máquina de polias convencional a cerca de 8 m/s. O segundo opera uma máquina em linha reta a 15 m/s com controle de tensão em malha fechada. A segunda fábrica não duplica simplesmente a sua produção, mas produz 40 a 60 por cento mais tonelagem por turno com o mesmo número de funcionários, consome menos eletricidade por tonelada e envia bobinas que alimentam a prensa de pregos sem que um operador fique de pé sobre o resultado.
Essa é a versão honesta da resposta. Os benefícios de uma trefiladeira de alta velocidade vêm do trabalho conjunto de toda a linha, e não de um cabrestante girando mais rápido. A geometria do bloco, a sequência da matriz, o resfriamento, a lubrificação, a tensão de retorno e a sincronização do recolhimento devem ser dimensionados para a nova velocidade. Quando qualquer um deles não o é, a capacidade prometida retorna na forma de quebra de matriz, marcas de deslizamento e paradas não planejadas, em vez de fio acabado.
O que a alta velocidade realmente muda no chão de fábrica
Quando a velocidade da linha aumenta, cinco coisas se movem ao mesmo tempo, e apenas a primeira é normalmente discutida na cotação.
- Produção por turno. A mesma equipe produz mais tonelagem acabada, porque a máquina não é mais a restrição.
- Energia por tonelada. Os servoacionamentos diretos eliminam as perdas da correia e da caixa de engrenagens, e o motor permanece mais próximo de sua faixa de eficiência.
- Custo de mão de obra por tonelada. Um operador observa uma linha, quer ela funcione a 8 m/s ou a 16 m/s, de modo que a massa salarial se espalhe por mais quilogramas.
- Área útil por tonelada. Menos fusos e corredores mais curtos para a mesma produção anual, o que é importante quando o edifício já está cheio.
- Qualidade do pacote. A tensão de recolhimento estável cria carretéis mais firmes, e carretéis mais firmes encurtam as trocas a jusante.
Os dois últimos pontos raramente aparecem em um cálculo de retorno, mas muitas vezes são eles que convencem uma fábrica a aposentar duas máquinas mais antigas e substituí-las por uma.
De onde vem a velocidade
A velocidade da linha é uma propriedade do sistema. Quatro subsistemas decidem se o número na placa de identificação pode ser utilizado na produção.
Acionamento e transmissão
Um servoacionamento direto remove a correia e a caixa de engrenagens entre o motor e o cabrestante. Menos peças de desgaste significam menos vibração, aceleração mais rápida para definir a velocidade e velocidade estável à medida que a carga da matriz muda durante o turno. As perdas na caixa de câmbio também desaparecem da conta de luz, o que não é pouca coisa em uma máquina que funciona 6.000 horas por ano.
Resfriamento e lubrificação
A geração de calor aumenta mais rápido que a velocidade. Uma matriz que funcionou fria a 8 m/s pode empurrar o fio para fora da tolerância a 15 m/s. As rotas com tanque de água suportam a carga com matrizes inundadas e filtração de alto volume, enquanto as rotas secas dependem de suportes de matriz resfriados a água e uma película estável de pó lubrificante.
Sequência e redução da matriz
A redução por passagem é o limite silencioso de velocidade. Mantenha um cronograma de matriz antigo e aumente a velocidade, e o fio sai do último cabrestante quente, levemente oval e com alongamento que não sobreviverá ao próximo processo.
Pagamento e aceitação
Picos de tensão no retorno são o motivo mais comum pelo qual uma linha rápida se comporta como lenta. Um suporte de compensação com controle de tensão fraco permite que o fio fique frouxo e depois se prenda; o bloco reage e o diâmetro varia. Na outra extremidade, o recolhimento deve corresponder precisamente à velocidade da linha, ou o carretel fica macio e se enrola em emaranhados.
Custo, Rota e Cálculo do Payback
Uma máquina de alta velocidade custa mais do que uma máquina lenta, portanto o número que importa é o custo por tonelada acabada e não o preço faturado. Energia, mão de obra, consumo de matrizes, tempo de inatividade e sucata estão todos dentro dele e se movem em direções diferentes dependendo da rota de desenho.
| Rota de desenho | Velocidade típica da linha | Fio de melhor ajuste | Benefício que aparece primeiro | O que assistir |
|---|---|---|---|---|
| Polia de baixa velocidade | 3-6m/s | Redesenho leve, pequenos lotes | Baixo custo de capital, configuração tolerante | Teto de produção, mão de obra por tonelada |
| Polia convencional | 6-10m/s | Aço geral de baixo carbono | Equilíbrio de custo e produção | Controle de deslizamento, desgaste da matriz |
| Linha reta, multipassagem | 10-20m/s | Arame de prego, arame de malha | Maior produção por operador | Carga de resfriamento, tensão na partida |
| Tanque de água, molhado | até 12m/s | Fio inoxidável e fino | Qualidade da superfície e remoção de calor | Gerenciamento de fluidos, filtração |
| Invertido | 8-15m/s | Haste para fio médio | Pegada compacta, fácil manuseio da bobina | Condição do piso, logística da bobina |
Duas figuras decidem o retorno. A energia por tonelada cai quando as perdas são menores e o motor funciona próximo à sua faixa de eficiência. O custo da matriz e dos consumíveis por tonelada se comporta de maneira diferente: uma linha rápida pode usar matrizes mais rapidamente em termos absolutos, mas o custo por tonelada geralmente cai porque a produção entre as trocas de matriz é maior.
Qualidade do fio e rendimento downstream
Os ganhos de qualidade decorrentes da velocidade são reais, mas condicionais. Uma linha estável e rápida com resfriamento correto produz fio de diâmetro consistente e superfície limpa. Uma linha rápida instável produz marcas de brilho, arranhões e fio oval, e esse fio fica preso na próxima máquina em vez de no produto.
O efeito é mais forte onde o desenho alimenta outro processo no mesmo edifício. Máquinas de pregos, teares de malha e linhas de soldagem são configuradas para um tamanho de fio e toleram muito pouca variação. Uma faixa de diâmetro que se desvia de alguns centésimos de milímetro custa mais em paradas do que a linha de desenho economiza em velocidade.
Uma linha de trefilação que produz fio que a próxima máquina rejeita não produziu absolutamente nada.
As matrizes são a alavanca mais barata aqui. Uma matriz de metal duro polido com o ângulo de aproximação correto, assentada em um suporte correspondente resfriado a água, mantém o fio redondo e a superfície limpa. Uma matriz desgastada faz o oposto e nenhuma quantidade de potência de acionamento instalada compensa isso.
Uma lista de verificação de aquisição para linhas de alta velocidade
A maioria das atualizações decepcionantes são decididas na fase de cotação, muito antes do comissionamento. Peça o seguinte por escrito.
- A programação da matriz na velocidade cotada, não apenas a velocidade: sequência de redução, ângulos da matriz e vida útil esperada da matriz em toneladas.
- Comportamento de rampa. Quantos segundos para atingir a velocidade definida e o que acontece com a tensão durante essa rampa?
- Capacidade de absorção em relação ao seu carretel real: peso da embalagem, qualidade de construção e como isso terá retorno no futuro.
- Dados de energia no ponto de trabalho, em quilowatts por tonelada, em vez da classificação do motor na placa.
- Detalhes de resfriamento e filtragem: fluxo de água por caixa de matriz, volume do tanque, nível de filtragem e desempenho no verão.
- Consumíveis e peças sobressalentes: fornecimento de matrizes, qualidade de pó, kits de peças de desgaste e prazos de entrega.
- Um desenho de layout verificado em relação ao seu piso, incluindo espaço para manuseio e manutenção de bobinas.
Um fornecedor que consegue responder a todas as sete perguntas sem hesitar geralmente está vendendo uma máquina projetada para a velocidade que anuncia.
O que a velocidade não pode consertar
Operar mais rápido do que o resfriamento, a lubrificação e a absorção podem suportar não cria capacidade. Ele converte eletricidade em calor, desgaste e sucata.
Três sintomas indicam que uma linha está sendo empurrada além de sua velocidade correspondente: consumo de matriz por tonelada aumentando, variação de diâmetro que aparece apenas nas passagens mais rápidas e carretéis que parecem firmes por fora e macios por baixo. Nenhum deles é resolvido ajustando o drive. Na maioria dos casos, as causas estão no controle de tensão, no resfriamento ou na condição da matriz, e o mesmo problemas operacionais em linhas de trefilação aparecem repetidamente em diferentes máquinas.
Os benefícios de uma trefiladeira de alta velocidade são um resultado de engenharia e não uma afirmação de marketing: mais toneladas por turno com a mesma equipe, menor energia por tonelada, menos espaço físico para a mesma produção e embalagens que se comportam na próxima máquina. Cada um desses benefícios depende da especificação da linha como um sistema único, em vez de uma lista de peças.
Se uma atualização estiver em jogo, comece pelo fio que você realmente desenha e pelo processo que ele alimenta, depois trabalhe de trás para frente até chegar à programação da matriz, ao resfriamento e ao controle de tensão. Esse pedido produz uma linha que atinge a velocidade cotada no primeiro dia, e não após seis meses de ajuste. Fabricantes como Tecnologia Jinding construa máquinas de trefilação, unidades de compensação e recolhimento, matrizes e consumíveis a partir do mesmo catálogo, o que torna a conversa em nível de sistema mais fácil de manter.