
Aplicações de máquinas
Aplicações da trefiladeira vertical invertida
Por que o tambor fica acima do operador, onde esse layout se paga em uma área de produção e quais tipos de fio pertencem a uma máquina completamente diferente.
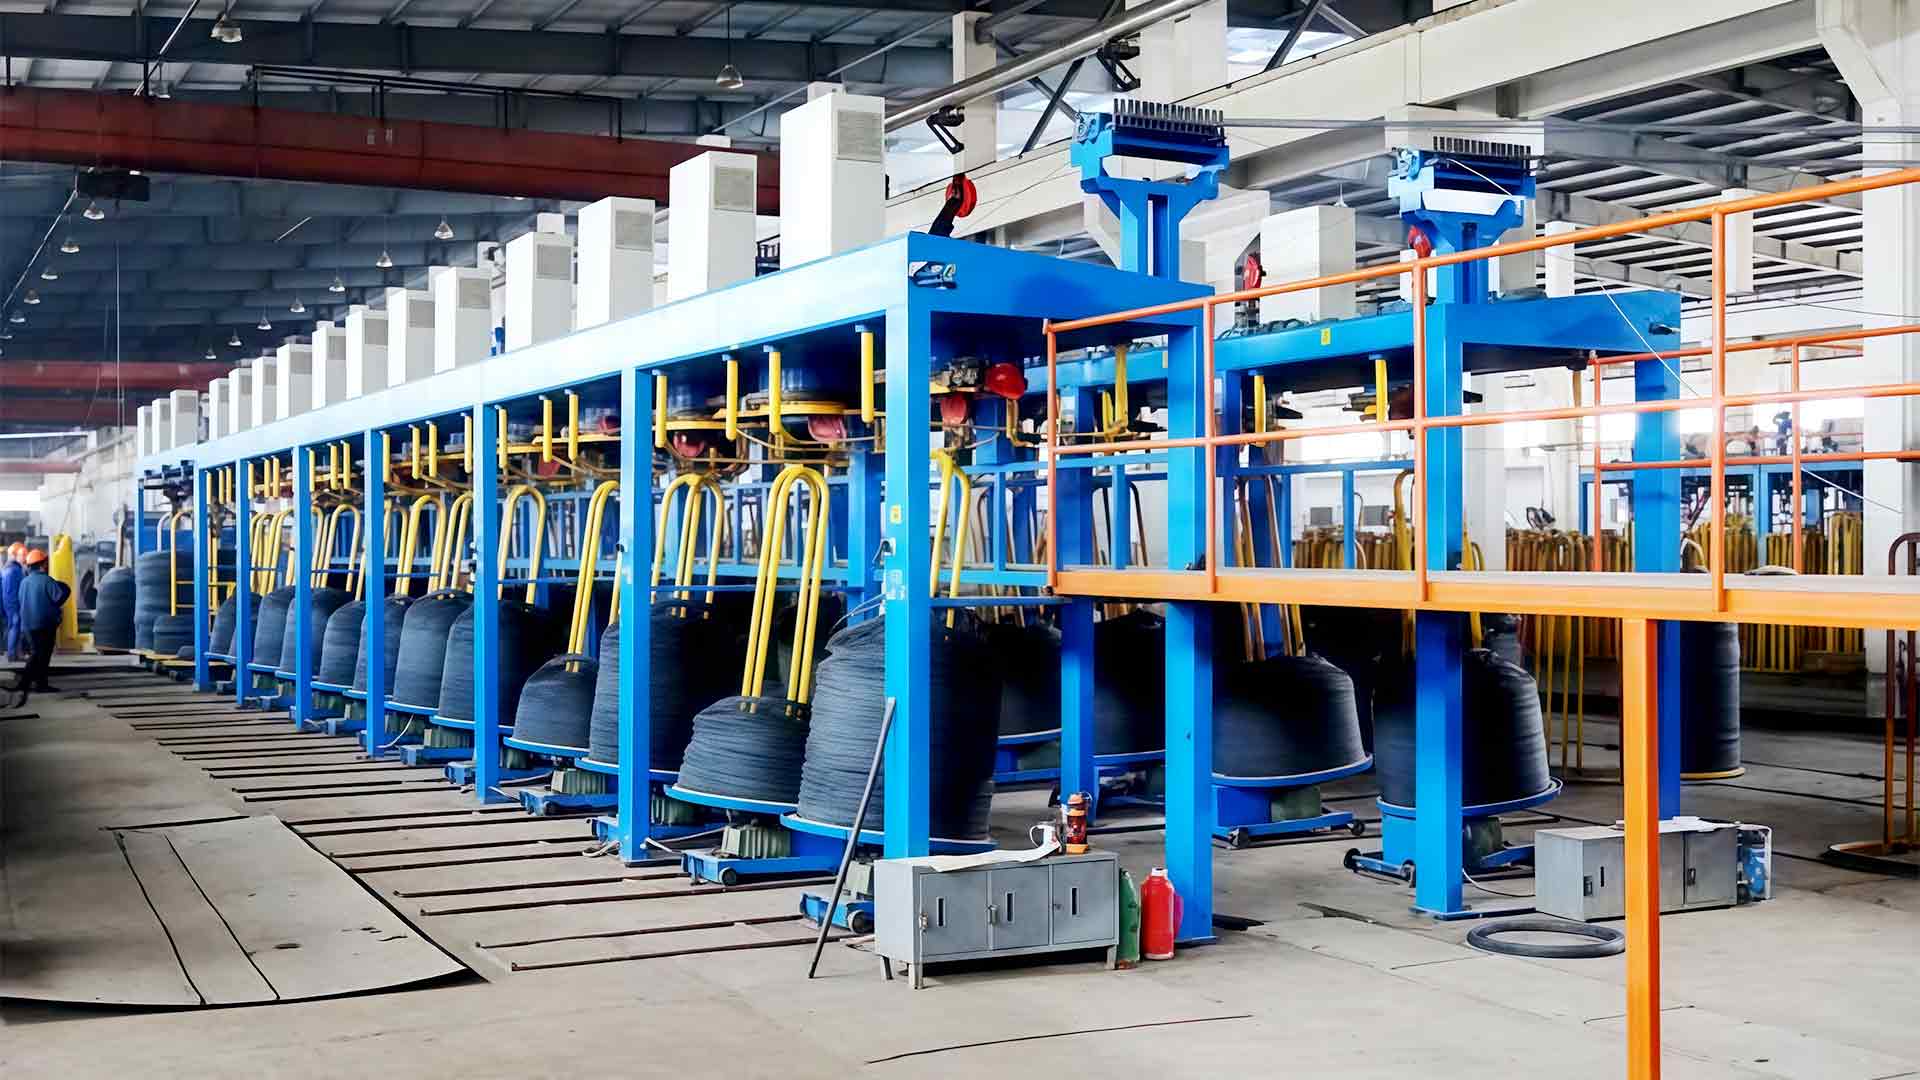
Pergunte a qualquer pessoa que administre uma linha de ruptura de barras o que realmente limita a produção e a resposta raramente será a velocidade de extração. É o manuseio da bobina. Uma bobina de fio-máquina que precisa ser levantada, rosqueada e descarregada manualmente limitará a produção muito antes do cabrestante atingir sua velocidade nominal. A trefiladeira vertical invertida existe para remover esse gargalo: os blocos de matriz e os cabrestantes ficam acima da posição de trabalho, o fio sai do tambor final em um caminho descendente quase vertical e o enrolador fica no nível do chão, embaixo.
A resposta curta primeiro: as máquinas verticais invertidas estão no seu melhor quando a entrada é fio-máquina pesado, a saída é de bitola intermediária ou média, os pacotes acabados são grandes e o edifício tem comprimento de piso curto, mas alto o suficiente para trabalhar verticalmente. São a resposta errada para fios muito finos, para materiais que necessitam de imersão total em água e para pequenos lotes que não justificam o trabalho de fundação. Tudo abaixo explica onde ficam esses limites.
O que significa vertical invertido em uma área de produção real
Em uma máquina convencional em linha reta, o fio viaja horizontalmente através de uma fileira de cabrestantes e depois se move lateralmente para um carretel. Em uma máquina vertical invertida, a sequência do tambor é empilhada acima do operador e o caminho do fio vira para baixo na última passagem. O enrolador, seja um carretel, um formador de flor de ameixa ou um enrolador de tromba de elefante, coleta o fio acabado abaixo do tambor, em vez de ao lado dele.
Seguem-se três consequências, que orientam quase todas as decisões de aplicação:
- O fio cai em sua embalagem. A gravidade auxilia a última seção do caminho em vez de combatê-la, de modo que há menos flexão lateral e menos contatos de guia entre a matriz final e o compensador.
- A pegada por tonelada de produção diminui. Uma máquina vertical ocupa uma fração do comprimento do piso de um layout em linha reta comparável, o que é importante quando uma linha precisa ser comprimida em um compartimento existente.
- O manuseio de bobinas torna-se uma tarefa vertical. O retorno em alto nível e a descarga por baixo são eficientes, mas pressupõem que o edifício tenha altura livre e equipamento de elevação para apoiá-los.
A mesma lógica permeia toda a família de trefiladeiras de arame invertido , desde unidades de canal único construídas em torno de um caminho de fio limpo até máquinas multipassagens que carregam uma sequência de redução completa em um único quadro.
Onde as máquinas de desenho vertical invertido ganham seu lugar
Quebra da haste e redução na primeira passagem
A aplicação clássica é a primeira passada de trefilação após a siderurgia. O fio-máquina chega em bobinas pesadas, e a máquina tem que reduzi-lo a uma bitola intermediária viável, sem exigir que o operador manuseie o pacote a cada troca. Uma máquina vertical alimenta a haste a partir de um desenrolamento de alto nível, puxa-a para baixo através de blocos de moldes empilhados e descarrega por baixo - uma sequência adequada para bobinas pesadas o suficiente para descartar um carretel horizontal.
Como a embalagem acabada é construída abaixo do tambor, a quebra da haste também é onde a logística posterior é mais simples: a bobina já está posicionada para transporte para a próxima máquina, em vez de exigir uma transferência lateral de um carretel na altura do cabeçote.
Aço de baixo carbono para pregos, malhas e arames de ligação
A maior parte dos fios de baixo carbono termina em um segundo produto – pregos, telas soldadas, arame farpado, arame de ligação – e cada uma dessas máquinas posteriores é sensível à tolerância do diâmetro e às condições da superfície. O fio que varia em bitola irá emperrar uma matriz de prego ou desequilibrar um tear de malha, portanto, a consistência é mais importante do que a velocidade máxima. Máquinas verticais invertidas funcionando continuamente em velocidade, com resfriamento constante do cabrestante e lubrificação estável da matriz, atendem a esse tipo de trabalho volumoso.
Quando o fio é destinado a pregos ou telas, também vale a pena planejar a linha de trefilação e a máquina formadora como uma unidade, porque o tamanho da bobina que é conveniente para a trefiladora nem sempre é o tamanho de bobina que a prensa de pregos deseja.
Aço revestido de alumínio e outros fios sensíveis à superfície
O fio composto e revestido se comporta de maneira diferente do aço carbono comum. O revestimento é uma superfície de trabalho fina e qualquer curva acentuada, contato deslizante ou pico de tensão corre o risco de marcá-lo. Um caminho vertical com menos pontos de deflexão entre a matriz final e o recolhimento reduz essa exposição, razão pela qual os produtos folheados e revestidos estão entre os candidatos mais exigentes para um layout vertical invertido. O mesmo raciocínio se aplica ao fio que será galvanizado ou revestido após a trefilação, porque os danos superficiais nesta fase não podem ser reparados posteriormente.
Linhas de alta produção e fábricas com espaço limitado
Dois compradores muito diferentes geralmente chegam com a mesma especificação. O primeiro é um produtor que realiza campanhas longas e precisa de uma produção estável com intervenção mínima do operador. A segunda é uma planta que se expande dentro de um prédio existente, onde adicionar vinte metros de comprimento de linha é fisicamente impossível, mas a baía já é alta. Ambos são atendidos pela mesma característica do design invertido: capacidade que cresce para cima e não para os lados.
Como o Vertical Invertido se Compara com Outras Rotas de Desenho
Vertical invertido é uma das quatro arquiteturas de desenho comuns. Escolher entre eles é principalmente uma questão de tamanho de entrada, medidor de saída e quanto espaço você tem.
| Rota | Entrada típica | Foco de saída | Caminho do fio | Uso de piso | Ajuste mais forte |
|---|---|---|---|---|---|
| Vertical invertida | Bobinas de fio-máquina pesadas | Calibre intermediário a médio | Para baixo em uma tomada abaixo do tambor | Ocupa pouco espaço, precisa de espaço livre | Quebra de haste, pacotes grandes, baixo carbono e arame revestido |
| Linha reta (direta) | Fio-máquina | Calibre médio a fino em alta velocidade | Horizontal através de uma série de cabrestantes | Pegada longa e estreita | Fio de aço geral de alto volume |
| Tanque de água (molhado) | Fio pré-estirado | Calibre fino e muito fino | Passes submersos em lubrificante | Compacto | Fios inoxidáveis e outros que necessitam de lubrificação úmida completa |
| Tipo de polia | Arame grosso e haste | Medidor médio em velocidade moderada | Em torno dos blocos de polias | Compacto, simple foundation | Linhas de baixa velocidade, pequenos lotes e baixo investimento |
O pagamento, o saque e o recebimento devem ser especificados como um único sistema
A maioria das instalações decepcionantes não são problemas de máquinas de desenho. Eles são problemas de interface. Uma máquina classificada para uma determinada velocidade não alcançará essa velocidade se o desenrolar não puder fornecer fio com tensão constante, e a melhor sequência de matrizes do mundo ainda construirá uma bobina oval se a tensão de enrolamento variar.
Uma máquina de desenho raramente falha em seus próprios termos. Ele falha na transferência, na recompensa que o alimenta e na coleta que dele deriva.
Do lado da entrada, a questão prática é como a bobina é apresentada. Um retorno de alto nível mantém o fio correndo em uma linha reta e de baixo atrito até a primeira matriz. Um máquina de pagamento aéreo tipo flip adiciona a capacidade de carregar no nível do chão e depois elevar a bobina para a posição de trabalho, o que reduz o tempo de carregamento e o risco de danos à bobina durante o manuseio.
No lado da saída, o enrolador decide o formato da bobina, o peso da embalagem e a facilidade com que o fio se desenrola no próximo processo. Os enroladores de carretel atendem ao fio que será enviado em uma transportadora; formadores e enroladores adaptam o fio diretamente para uma prensa de pregos ou um tear de malha.
Combinando as três unidades é onde um fornecedor com uma gama completa de equipamentos ganha o seu sustento. A Jinding Technology, por exemplo, fabrica máquinas de trefilação, suportes de compensação, unidades de recolhimento e equipamentos auxiliares e de fabricação de pregos que os acompanham, o que torna mais fácil manter uma filosofia de tensão em toda a linha.
Aviso Um pay-off que fornece fio com tensão flutuante aparece como uma variação de diâmetro, e não como uma falha visível no próprio pay-off. Se o fio acabado sair da tolerância, verifique o controle de tensão antes de ajustar a geometria da matriz.
O que confirmar antes de fazer um pedido
A maioria desses pontos não custa nada para ser verificada e muito para ser corrigida posteriormente.
- Material de entrada e peso da bobina. O diâmetro da haste, a massa da bobina e a geometria da bobina decidem se o desbobinamento pode ser carregado com segurança e se um layout vertical é justificado.
- Medidor alvo e tolerância. Informaçõesrmar o diâmetro acabado e sua variação admissível, e não apenas a taxa de redução; as máquinas de pregos e malhas posteriores são muito menos tolerantes do que o processo de trefilação.
- Formato de take-up. Carretel, bobina antiga ou solta, mais o peso da embalagem que o próximo processo pode aceitar.
- Liberações de construção. Espaço livre para o desbobinamento e a pilha de tambores, e um piso que possa suportar a fundação da máquina e a rota de manuseio da bobina.
- Plano de lubrificação e matriz. Trefilação a seco com pó ou trefilação úmida com lubrificante líquido, de acordo com a sequência da matriz e o material a ser trefilado.
- Documentação de conformidade. A marcação CE e um sistema de qualidade baseado na ISO 9001 são a base para os equipamentos exportados; confirme que eles viajam com a máquina.
Info Os fornecedores que constroem mais de uma arquitetura de desenho geralmente dirão isso quando uma rota diferente se adequar melhor ao seu material. Vale a pena ter essa conversa antes do pedido, e não após a instalação.
Limites e riscos de seleção que vale a pena conhecer
O layout vertical invertido não é uma atualização universal. O fio fino na faixa de centésimos de milímetro geralmente pertence a máquinas com tanque de água úmida, onde o fio está totalmente submerso e a lubrificação e o resfriamento funcionam de maneira diferente. Lotes muito pequenos muitas vezes não justificam a fundação e o equipamento de manuseio que uma linha vertical exige; uma máquina de polias produzirá fio aceitável por muito menos capital.
Também existe uma dependência oculta. Máquinas verticais assumem manuseio vertical. Se as bobinas chegam em um palete baixo e a planta não possui equipamento de içamento, o tempo economizado na coleta é simplesmente gasto no desembolso.
Perigo Não converta uma linha de desenho horizontal existente em uma linha vertical sem medir a folga vertical total e a carga do piso. Uma máquina que caiba no papel ainda pode ficar inutilizável quando o equipamento de manuseio de bobinas for adicionado.
Sucesso Quando o pay-off, a trefiladora e o rebobinador são escolhidos de acordo com os mesmos objetivos de tensão e embalagem, a linha funciona em sua velocidade nominal desde a primeira semana e permanece lá.
As aplicações da trefiladeira vertical invertida situam-se em uma faixa bastante estreita, mas valiosa: entrada de haste pesada, saída de bitola intermediária e média, embalagens grandes e uma planta que prefere crescer para cima do que para fora. Dentro dessa faixa o layout reduz o manuseio, estabiliza o trajeto do fio e encurta a linha. Fora dela, fios muito finos, lubrificação úmida e lotes minúsculos são manuseados melhor e mais baratos por outras arquiteturas.
A sequência sensata é definir primeiro o material, a bitola e a embalagem, depois escolher a rota de desenho que se adapta a eles e, em seguida, combinar o retorno e o recebimento com os mesmos alvos de tensão. Quando essas três decisões são tomadas em conjunto, a máquina de desenho deixa de ser a restrição e passa a se comportar como o meio de uma linha de produção em vez de como o fim de uma.