
Características de um aço inoxidável Máquina de trefilação Isso decide o fim
Uma superfície fosca, uma seção transversal oval ou uma bobina que endurece além do seu limite não pode ser corrigida no recolhimento. Estas são as características da máquina que decidem se o fio inoxidável deixa a caixa da matriz limpa, redonda e no tamanho certo.
No momento em que uma linha de trefilação muda do aço de baixo carbono para o aço inoxidável 304 ou 316, os sintomas chegam silenciosamente. O fio sai do cabrestante ligeiramente fosco. O desgaste da matriz que antes era previsível acelera dentro de um único turno. O diâmetro varia alguns centésimos de milímetro e uma bobina é descartada por um motivo que nunca é registrado como falha da máquina.
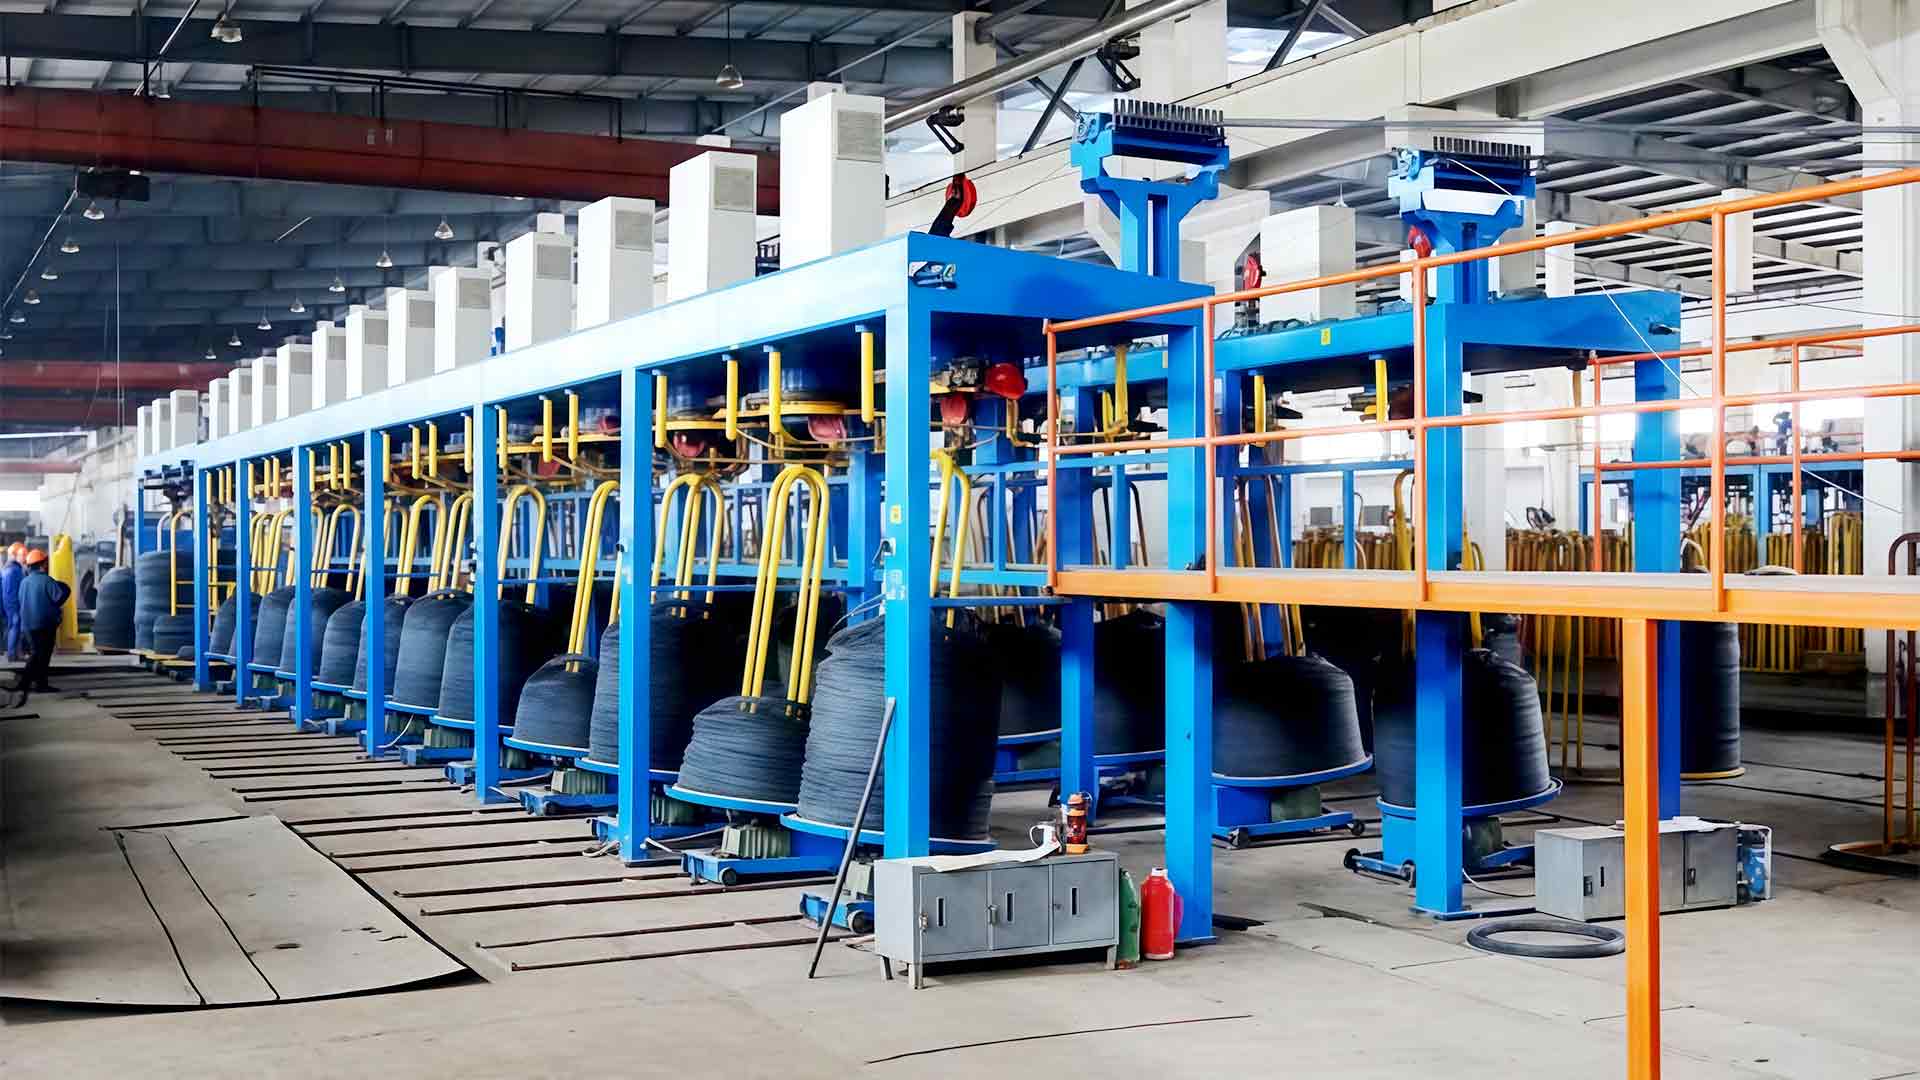
As características de uma trefiladeira de aço inoxidável que controlam isso não são glamorosas: resfriamento de matriz submersa, lubrificante filtrado, superfícies de cabrestante que aderem sem marcar e controle de tensão estável o suficiente para conter um centésimo de milímetro. A velocidade nominal da linha é a última variável que vale a pena otimizar e geralmente a primeira sobre a qual os compradores perguntam.
Por que o aço inoxidável se comporta de maneira diferente dentro da caixa de matrizes
O aço inoxidável endurece à medida que é reduzido. Sua resistência à deformação aumenta a cada passagem, portanto, um motor que puxa fio de baixo carbono de 1,0 mm sem tensão funcionará em aço inoxidável da mesma bitola. A resposta usual é um cronograma de redução mais leve: cerca de 10 a 18 por cento por passagem para o aço inoxidável, contra 20 a 25 por cento para o fio de baixo carbono.
Passagens mais leves significam mais matrizes, uma sequência de trefilação mais longa, mais calor distribuído ao longo da máquina e muito menos tolerância a qualquer coisa que perturbe o alinhamento ou a lubrificação. Alguns recursos da máquina carregam a maior parte dessa carga.
| Requisito | Recurso da máquina que responde | O que verificar |
|---|---|---|
| Calor no dado | Desenho úmido com matrizes submersas em tanque de água | Volume do tanque, vazão por matriz, faixa de temperatura |
| Acabamento de superfície | Matrizes de metal duro polido, pequena redução por passe | Cronograma de aprovação, contagem de dados, ângulo de aproximação |
| Condição do lubrificante | Emulsão recirculante com filtração e resfriamento | Classificação do filtro, capacidade do reservatório, troca de calor |
| Estabilidade de tensão | Controle de dançarino ou acumulador com resposta rápida de torque | Precisão de tensão em mudanças de velocidade |
| Qualidade do carretel | Travessia precisa e montagem rígida do carretel | Repetibilidade transversal, desvio do carretel |
| Quebrar recuperação | Detecção de ruptura de fio com frenagem rápida | Tempo de parada, comprimento do fio descartado |
Geometria de desenho úmido, resfriamento de matriz e fluxo de lubrificante
Abaixo de aproximadamente 1,2 mm, o fio inoxidável quase sempre é estirado úmido. As matrizes ficam submersas em uma emulsão que transporta o calor para fora da zona de redução, lubrifica a área de contato e libera os finos de metal da matriz. A trefilação a seco pode ser feita para trabalhar em aço inoxidável mais pesado, mas a diferença geralmente aparece na qualidade da superfície e na vida útil da matriz, e não no valor da velocidade.
A temperatura da matriz é a influência mais forte no acabamento e na vida útil da ferramenta. Uma caixa de molde resfriada a água mantém o suporte da matriz a uma temperatura estável e evita que as superfícies de assentamento se expandam de maneira desigual, o que produz ovalização no final do processo. Pergunte como o resfriamento atinge cada posição da matriz, não apenas o tanque.
Limpeza e temperatura do lubrificante
Quando a linha fica úmida, a emulsão se torna um fluido de processo com especificação. Os finos de metal que a filtração perde são arrastados de volta através da matriz e marcam o fio; a emulsão quente perde a resistência do filme exatamente onde a pressão é mais alta. A classificação de filtragem, o volume do reservatório, o fluxo da bomba e o controle de temperatura são recursos da máquina a serem citados, e não tarefas de manutenção a serem descobertas posteriormente.
Uma linha construída para esta tarefa combina um máquina de trefilagem para tanque de água layout com uma contagem de matrizes escolhida para o diâmetro acabado em vez do máximo teórico da máquina.
Seleção de matrizes, cronograma de redução e tolerância de ferramentas
As matrizes são a parte mais barata do pedido e a causa mais comum de rejeição de bobina. Em aço inoxidável, uma matriz que seja geometricamente correta para fio de baixo carbono irá polir de forma desigual, desgastar o rolamento e começar a deixar uma leve marca em espiral que o cliente vê sob uma lupa.
- Um ângulo de aproximação correspondente à redução obtida naquele passe, de forma que o trabalho seja realizado em compressão e não no rolamento.
- Um comprimento de rolamento longo o suficiente para dimensionar o fio e curto o suficiente para evitar o calor de fricção.
- Furo polido, pois a rugosidade introduzida na matriz é transferida imediatamente para a superfície do fio.
- Assento correto no suporte; uma matriz posicionada uma fração fora do eixo puxará o fio oval.
- Um plano de reafiação e peças sobressalentes, já que o aço inoxidável desgasta as ferramentas mais rapidamente do que o fio de baixo carbono na mesma bitola.
Se um fornecedor não puder informar a programação de passes com a qual a máquina foi cotada, a contagem de dados na oferta será uma estimativa.
Pagamento, tensão e aceitação: onde a consistência é conquistada
Os defeitos introduzidos antes da matriz final são permanentes, mas também o são os defeitos introduzidos depois dela. Um enrolamento que puxa de forma desigual, ou um desenrolamento que permite que o fio de entrada suba à medida que a bobina se desenrola, aparece como variação de diâmetro, camadas soltas e um carretel que o cliente não consegue operar em velocidade constante.
O controle de tensão é melhor avaliado através de uma mudança de velocidade. Acelerar de 200 a 600 m/min e voltar não deve deslocar a tensão do fio o suficiente para mover o diâmetro fora da tolerância, e a resposta é visível nos primeiros cem metros de um carretel de teste.
Geometria e travessia do carretel
O passo transversal e o desvio do carretel são mais importantes em aço inoxidável fino do que em fio de carbono mais pesado. Um carretel enrolado com camadas sobrepostas compensa em surtos no próximo processo, e a linha de desenho geralmente leva a culpa. Pergunte como o enrolamento corresponde ao seu tipo de carretel e verifique se a máquina para corretamente em vez de arrastar o fio após uma pausa.
A mesma lógica se aplica ao dimensionar o enrolador: este guia para seleção de máquina de take-up abrange tipos de carretéis, correspondência de tensão e os números de eficiência que importam.
Controles, intertravamentos e os números que vale a pena pedir
A especificação de controle é onde duas máquinas que parecem idênticas no chão de fábrica começam a se comportar de maneira diferente. As variáveis a serem definidas são a velocidade na qual a máquina é realmente classificada, a resposta do inversor a uma mudança de carga e o que acontece nos segundos após uma ruptura do fio.
Preste atenção nisso: uma velocidade de linha cotada medida com uma sequência curta de matrizes ou sem a matriz de acabamento instalada. Adicione as passagens que o inox realmente precisa e a velocidade real pode cair em um terço, o que altera a economia de toda a linha.
Coloque-os por escrito antes que o pedido seja confirmado:
- Velocidade nominal na matriz final, com a programação completa de passagem de aço inoxidável instalada.
- Diâmetro do cabrestante, acabamento superficial e disposição de resfriamento.
- Fluxo de emulsão por posição da matriz, volume do reservatório e faixa de controle de temperatura.
- Classificação de filtragem e frequência com que os elementos são alterados.
- Precisão e comportamento da tensão durante aceleração e desaceleração.
- Tempo de frenagem após uma pausa e comprimento do fio descartado a cada vez.
- Classificação do motor e tipo de acionamento por cabrestante.
Combinando a máquina com o fio que você realmente vende
O aço inoxidável cobre uma ampla gama de produtos, e a trefiladora adequada para fio de fixação de 4 mm não é aquela adequada para fio trançado de 0,15 mm. O diâmetro final decide o método de trefilação, a contagem de matrizes e o take-up.
- O fio de reforço de molas, cabos e mangueiras na faixa de 0,2 a 1,0 mm é trefilado úmido, com uma longa sequência de matrizes e passagens leves.
- A malha de arame e o arame de tecelagem precisam mais de circularidade e de uma superfície consistente do que de velocidade máxima.
- O trabalho com cabos e condutores trançados é sensível à estabilidade da tensão, porque a variação do diâmetro reaparece na fase de torção.
- Fixadores, parafusos e peças moldadas são geralmente extraídos de hastes de aço inoxidável mais pesadas, onde predominam a trefilação a seco e o resfriamento do cabrestante.
- O arame de soldagem acrescenta requisitos de limpeza, o que coloca a filtragem e a química do lubrificante de volta ao centro da decisão.
Em tudo isso, os recursos acima permanecem os mesmos. Apenas a ênfase muda: geometria da matriz e de resfriamento para arame fino, tensão e enrolamento para arame enrolado, design de acionamento e cabrestante para vergalhões mais pesados.
A trefilagem de aço inoxidável é menos tolerante do que a trefilação de baixo carbono, e o motivo é metalúrgico e não mecânico. O endurecimento por trabalho, o calor na matriz e a sensibilidade da superfície transformam pequenas decisões de projeto em defeitos visíveis na bobina.
Os recursos pelos quais vale a pena pagar são o resfriamento da matriz submersa, um circuito de lubrificante filtrado e com temperatura controlada, ferramentas e suportes precisamente alinhados, controle de tensão genuíno e um enrolador compatível com o carretel que seus clientes realmente utilizam. Todo o resto, incluindo a velocidade do título, é secundário.
Bom sinal: um fornecedor que solicita a qualidade do material, o diâmetro final e o tipo de carretel antes de citar a velocidade. Essa conversa é o caminho mais curto para uma máquina que desenha bem o aço inoxidável e geralmente separa uma linha que mantém a tolerância daquela que é ajustada a cada turno.