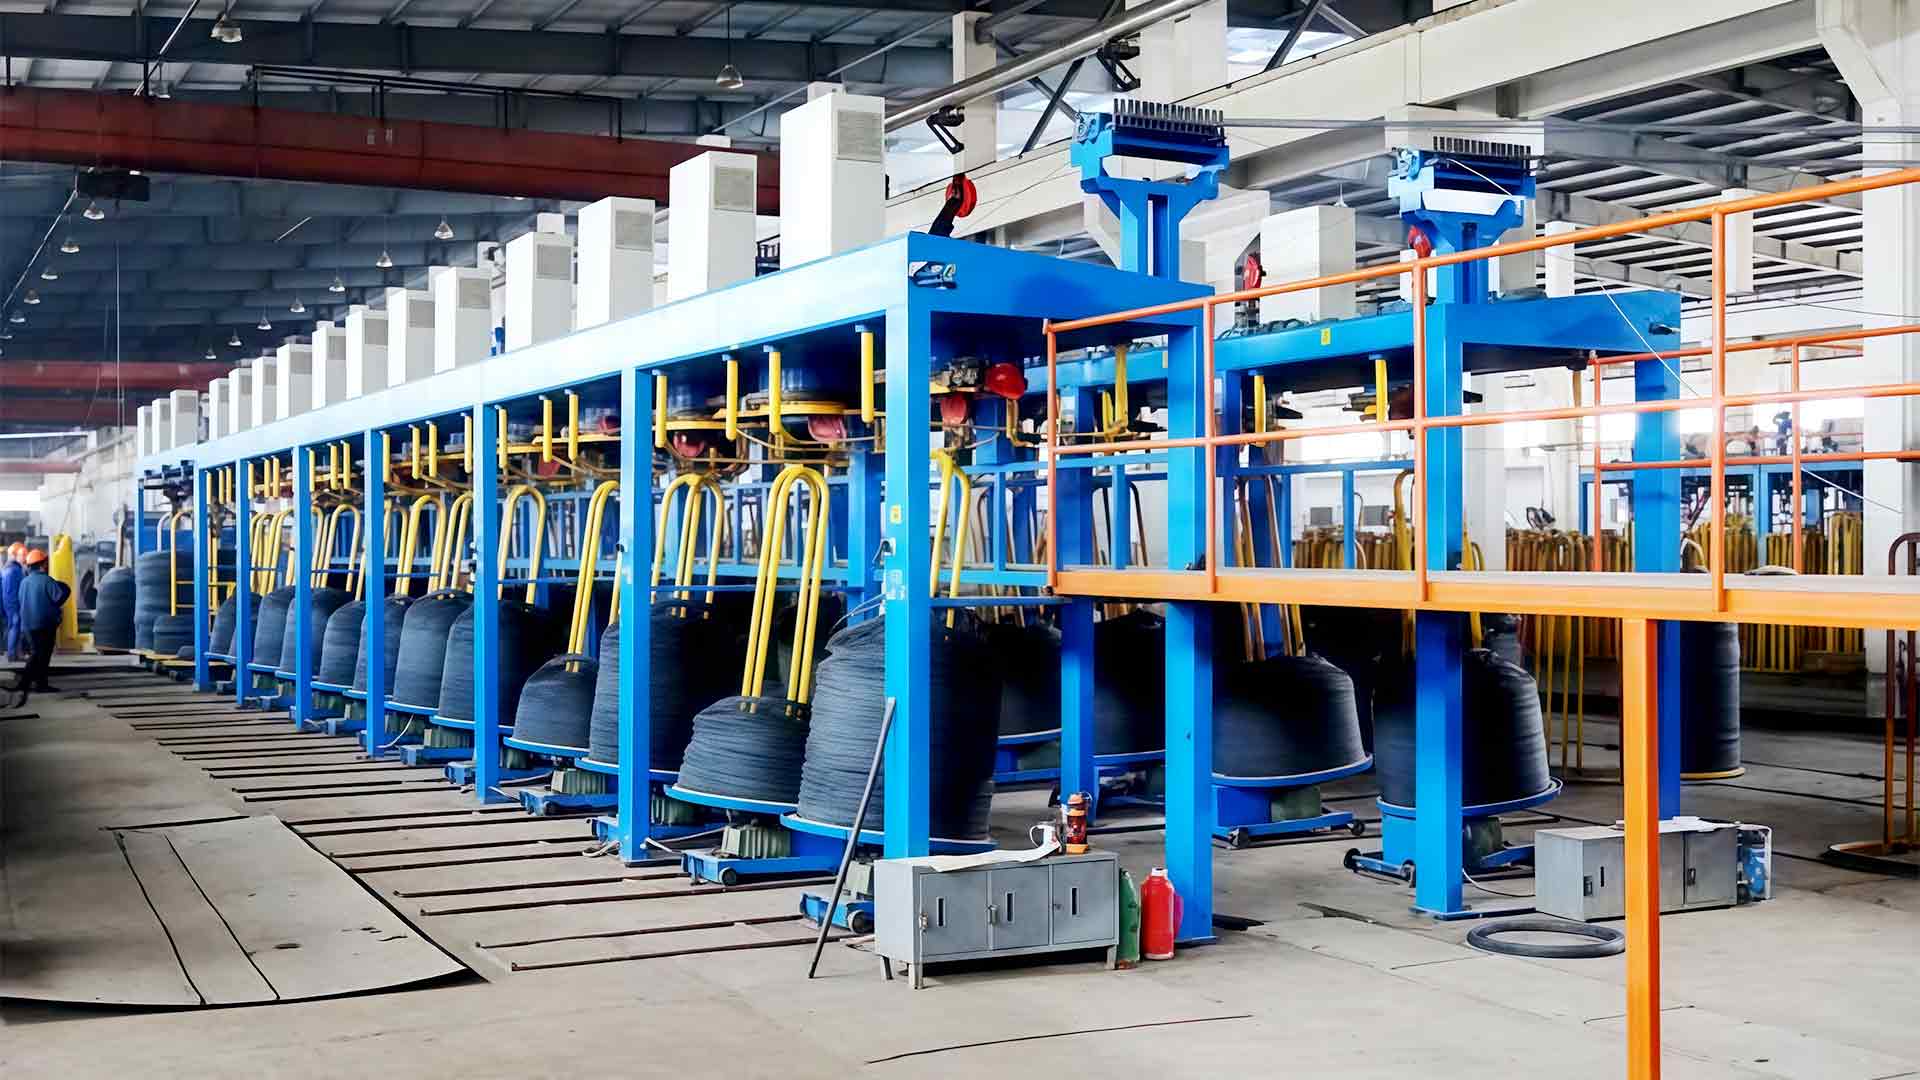

Máquina de trefilação de fio fino com recozimento: recozimento em linha para qualidade uniforme do fio
Uma trefiladeira de fio fino com recozimento combina trefilação úmida de alta redução com tratamento térmico contínuo, para que o fio permaneça dúctil, livre de quebras e pronto para bobinar do primeiro ao último metro.
Considere um moinho de arame mudando de uma barra de 1,2 mm para um fio de aço inoxidável de 0,25 mm. No primeiro turno, pó fino de aço aparece nos cabrestantes e a linha para no recolhimento a cada vinte minutos. O fio parece correto até que você o dobre: ele salta, racha ou simplesmente quebra. Os blocos de desenho estão fazendo seu trabalho. O metal simplesmente esgotou sua ductilidade.
A conclusão é direta: para fios finos, o recozimento faz parte da especificação da máquina, e não um complemento. Ele altera a velocidade da linha que você pode manter, o controle de tensão necessário, o layout de resfriamento e até mesmo o número de matrizes que você pode usar. Se você quiser revisitar os fundamentos, nosso artigo sobre como uma máquina de trefilação transforma metal bruto em fio fino explica a física; aqui nos concentramos no que muda quando uma estação de recozimento fica na mesma linha.
Por que o fio fino precisa de um recozimento na mesma linha
A trefilação a frio é um endurecimento controlado por trabalho. Cada matriz reduz a seção transversal e torna o fio mais resistente, mas menos dúctil. Com 1,0 mm isso é administrável; a 0,2 mm, o alongamento cai para uma pequena fração do seu valor original. O fio duro quebra nos cabrestantes, arranha dentro das matrizes e se recusa a assentar corretamente no carretel.
Um forno descontínuo pode restaurar a ductilidade posteriormente, mas esse caminho cria uma fila: as bobinas aguardam um ciclo do forno, o óxido deve ser removido e as propriedades mecânicas variam de uma bobina para outra. Um recozimento montado diretamente após o último bloco de desenho remove totalmente a fila. O fio é recozido, resfriado e enrolado em uma passagem contínua.
A trefilação a frio fornece o diâmetro solicitado, mas não a ductilidade necessária para a próxima etapa. O recozimento devolve.
Como funciona um recozimento em linha
As linhas de arame fino usam um recozimento de resistência. O fio em movimento passa entre duas rodas de contato, a corrente flui através do próprio fio e a resistência elétrica o aquece até a temperatura de recristalização em uma fração de segundo. O fio então passa por uma seção de resfriamento antes que o carretel de recolhimento o receba.
A temperatura é controlada indiretamente. Como o fio está em movimento, a fonte de alimentação deve seguir a velocidade da linha – mais corrente em velocidades mais altas, menos em velocidades mais baixas. Em uma máquina bem integrada, o recozimento segue a velocidade do cabrestante através do PLC, de modo que o fio receba o mesmo tratamento térmico a 8 m/s e a 15 m/s.
O recozimento é colocado após o cabrestante final, onde o arame já está seco. As rodas de contato precisam de contato limpo e livre de óxido para funcionar de forma consistente. Quando mantidos adequadamente, o resultado é um fio macio o suficiente para ser dobrado repetidamente e forte o suficiente para as etapas de conformação que se seguem.
| Fator | Recozimento em linha | Recozimento em lote |
|---|---|---|
| Controle de ductilidade | Uniforme de carretel em carretel | Depende da posição na carga do forno |
| Condição da superfície | Óxido mínimo quando a velocidade e a tensão são controladas | Óxido e descoloração são comuns |
| Trabalho em andamento | Nenhum entre desenho e recozimento | Bobinas cheias aguardando um ciclo de forno |
| Trabalho | Sem manuseio extra | Carregamento, descarregamento e atendimento de fornos |
| Continuidade | Haste para enrolar em uma passagem | Processo separado com paradas |
Configurações de máquina importantes para fios finos
O fio fino quase sempre é trefilado em uma máquina úmida - do tipo tanque de água. As matrizes ficam submersas em emulsão, que afasta o calor da zona de deformação e mantém o lubrificante no fio. Abaixo de aproximadamente 0,4 mm, a trefilação úmida é a rota padrão; sem esse resfriamento, o fio superaqueceria dentro das matrizes e quebraria.
 Máquina de trefilação de tanque de água úmida para fio fino Esta máquina lida com trefilação de fios finos abaixo de 0,4 mm submergindo matrizes em emulsão para resfriamento e lubrificação. Ele se ajusta à linha descrita após a estação de payoff, onde o resfriamento consistente evita quebras e garante um acabamento superficial liso. Ver Produto →
Uma linha típica vai da estação de payoff através de um endireitador, depois através de 19 a 23 matrizes na máquina de tanque de água, no recozimento, através de um tubo de resfriamento e, finalmente, em um carretel de recolhimento com tensão controlada pelo dançarino. A contagem de dados define o cronograma de redução; a posição do recozimento define quanta carga os últimos cabrestantes recebem — e, portanto, quanto tempo eles duram entre as revisões.
O controle de tensão é o detalhe que separa uma linha polida de uma linha frustrante. O fio recozido é mais macio e estica ligeiramente sob tensão; portanto, um enrolamento que puxa com muita força distorce o carretel e altera o diâmetro medido. Um rolo dançarino ou feedback de célula de carga mantém a tensão baixa o suficiente para que o fio permaneça redondo, mas alta o suficiente para enrolar com firmeza.
O que verificar antes de comprar
Uma trefiladeira de fio fino com recozimento é um sistema, não uma coleção de peças. Comece com o cronograma de redução: a máquina possui matrizes suficientes para seus diâmetros de entrada e finais? Em seguida, verifique a potência do recozimento em relação à velocidade máxima da linha que você usará com o maior tamanho de fio da sua faixa.
Durante um teste de fábrica, observe quatro coisas:
- Uniformidade de alongamento em um carretel completo, do núcleo às camadas externas.
- Condição da superfície: sem marcas de recozimento, sem arranhões na matriz, sem óxido visível.
- Taxa de ruptura na velocidade nominal da linha, observada durante várias horas consecutivas, e não em uma única bobina.
- Estabilidade de temperatura do recozimento e da seção de resfriamento após um longo ciclo de produção.
Pergunte como o recozimento está integrado ao controle da máquina. Gabinetes separados podem funcionar, mas uma linha sincronizada onde o recozimento segue a velocidade do cabrestante é muito mais fácil de manter consistente. Se você estiver comparando configurações, nosso trefiladeiras para tanques de água lista as famílias de máquinas construídas para este tipo de processo.
Onde vale a pena: aplicativos
Arame fino de aço inoxidável – usado para arame de soldagem, malha tecida, reforço de mangueiras trançadas e blindagem de cabos – exige uma superfície limpa e ductilidade confiável. Se a temperatura do recozimento oscilar, o fio fica duro em algumas seções e macio em outras, o que aparece imediatamente durante a tecelagem ou torcimento.
Máquina de desenho de tanque de água de aço inoxidável O fio de aço inoxidável requer recozimento controlado e desenho limpo. Esta máquina com tanque de água resfria e lubrifica o material duro para minimizar o atrito e o desgaste da matriz, ajudando a manter a ductilidade para uma tecelagem ou torção consistente. Ver Produto → O fio fino de aço com baixo teor de carbono, matéria-prima para pregos, arame de amarração e arame de ligação em geral, é um negócio de custo por quilograma. O fio trefilado desgasta as ferramentas de conformação e resiste à flexão; o fio recozido permite que o formador de pregos ou o soldador de malha funcione em sua velocidade nominal sem paradas forçadas.
Máquina de trefilação de fio para tanque de água de aço de baixo carbono Para fios de aço de baixo carbono sensíveis ao custo usados em pregos e encadernações, esta máquina mantém a temperatura estável e aplica lubrificação para reduzir o desgaste da matriz. Suporta trefilação suave e ductilidade recozida, permitindo uma conformação mais rápida e sem interrupções. Ver Produto → O aço revestido de alumínio segue a mesma lógica, com um ajuste: o recozimento deve ser adequado à condutividade térmica do material, que difere entre o alumínio e o aço. O princípio permanece idêntico: restaure a ductilidade, mantenha a superfície limpa e deixe o próximo processo ocorrer sem interrupções.
Ao avaliar uma máquina, comece com seus próprios números de produção: diâmetro da haste de entrada, tamanho final do fio, qualidade do material e velocidade da linha necessária para atingir sua tonelagem mensal. Em seguida, observe a linha como um sistema – matrizes, cabrestantes, recozimento, resfriamento e rebobinador – em vez de uma lista de nomes de componentes.
Se o fornecedor permitir, faça uma amostra com seu próprio material de haste. Uma máquina que manuseia aquela haste na velocidade nominal, com alongamento uniforme e superfície limpa, vale mais do que qualquer folha de especificações. Essa é a máquina que vai produzir silenciosamente, dia após dia.